


Ik heb het te vaak gezien: dezelfde draadspecificatie, dezelfde CNC, en toch draait de ene werkplaats elke dienst, terwijl de andere wekenlang probleemloos- draait. Het verschil is niet het geluk, maar de selectie van het tiktype. Snijtappen snijden en afvoeren spanen, terwijl vormtappen materiaal zonder spanen verplaatsen. Dat ene detail verandert het koppel, de smeringsbehoeften, de voorbereiding van het gat en zelfs de draadsterkte. In deze handleiding leg ik Cutting Tap versus Forming Tap uit in duidelijke winkeltaal, zodat u sneller kunt kiezen, breuk kunt verminderen en consistente draden kunt krijgen.
De basisbeginselen van het snijden van kranen begrijpen
Snijtappen zijn essentiële gereedschappen die worden gebruikt om interne schroefdraad in verschillende materialen te creëren. Of u nu gaten tapt voor bouten of schroeven, als u de basisprincipes van het snijden van tappen begrijpt, kunt u het juiste gereedschap voor de klus kiezen, wat leidt tot een betere efficiëntie en draadkwaliteit.
Wat zijn snijkranen?
Een snijtap is een gereedschap dat wordt gebruikt om schroefdraad in een voor-geboord gat te snijden door materiaal te verwijderen. In tegenstelling tot vormtappen, die materiaal opzij duwen, snijden snijtappen materiaal af om een draad te creëren. Dit maakt snijtappen geschikt voor brosse en taaie materialen waarbij vervormen mogelijk niet goed werkt. Dankzij de scherpe snijkanten van de kraan snijdt hij door het materiaal, waardoor nauwkeurige draden ontstaan. Snijtappen worden vaak gebruikt in processen waarbij draadnauwkeurigheid en -diepte van cruciaal belang zijn.
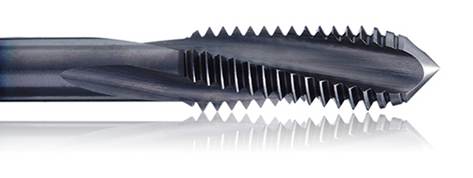
Soorten snijkranen
Er zijn verschillende soorten snijtappen die voor verschillende doeleinden zijn ontworpen:
Spiraalpuntkranen:Het beste te gebruiken voor doorlopende gaten, omdat deze spanen naar voren duwen en verstopping voorkomen.
Spiraalvormige fluitkranen:Deze zijn ideaal voor blinde gaten, omdat ze spanen uit het gat trekken, waardoor het risico op verstopping wordt verminderd en de draadkwaliteit wordt verbeterd.
Rechte fluitkranen:Deze zijn veelzijdig, maar worden vaak gebruikt voor kleinere of zachtere materialen vanwege hun beperkte vermogen om spanen- te verwijderen.
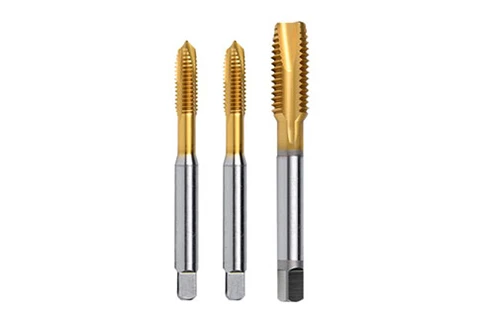
Spiraalpuntkranen
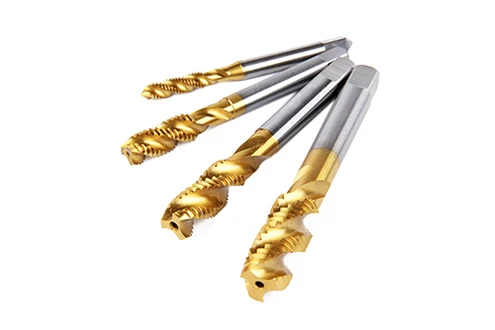
Spiraalvormige fluitkranen
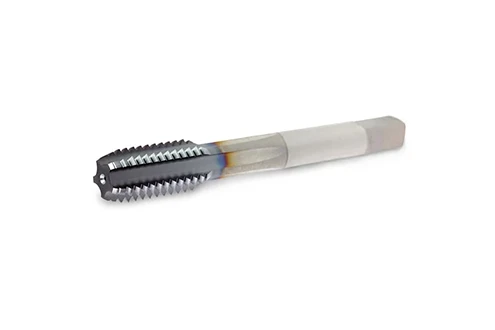
Rechte fluitkranen
Materiaalcompatibiliteit
Snijtappen zijn geschikt voor een breed scala aan materialen, waaronder staal, gietijzer, aluminium en messing. Ze werken echter het beste met zachtere metalen of materialen die geen overmatige wrijving veroorzaken, omdat overmatige hitte ervoor kan zorgen dat de kraan voortijdig verslijt. Voor hardere materialen zoals roestvrij staal is smering cruciaal om overmatige slijtage en warmteontwikkeling te voorkomen.
Hoe u snijkranen gebruikt
Het gebruik van een snijtap vereist zorgvuldige aandacht voor verschillende factoren:
Boorgrootte: Zorg ervoor dat debooris de juiste maat voor de kraan. Als het gat te klein is, zal dit een hoog koppel en gereedschapsbreuk veroorzaken.
Snelheid en voeding: Pas het spiltoerental en de voedingssnelheid aan, zodat deze overeenkomen met het materiaal en het taptype om schade te voorkomen.
Smering: Een goede smering helpt de opbouw van warmte te voorkomen en zorgt ervoor dat de kraan schoon snijdt zonder overmatige slijtage.
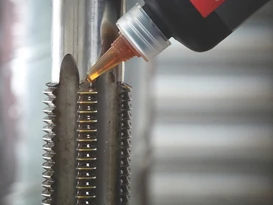
Samenvattend zijn snijtappen ideaal voor materialen waarbij je materiaal moet wegknippen om een draad te creëren. Met de juiste boormaat, snelheid en smering kunnen ze nauwkeurige, sterke schroefdraad produceren in een grote verscheidenheid aan materialen.
Voor- en nadelen van snijkranen
|
Voordelen van snijkranen |
Nadelen van snijkranen |
|
Lagere koppelvereisten: Snijtappen vereisen doorgaans minder koppel, waardoor ze gemakkelijker te gebruiken zijn op kleinere CNC-machines. |
Hoger risico op gereedschapsslijtage: Snijtappen slijten sneller dan vormtappen als gevolg van de materiaalafschuifwerking. |
|
Werkt op een breed scala aan materialen: geschikt voor metalen, kunststoffen en zachtere materialen en biedt veelzijdigheid in toepassingen. |
Vereist een goede spaanverwijdering: Snijtappen genereren spanen die effectief moeten worden verwijderd, vooral in blinde gaten. |
|
Nauwkeurige schroefdraadcreatie: Zorgt voor nauwkeurige en zuivere schroefdraad met goede dieptecontrole, ideaal voor schroefdraadgaten. |
Meer warmteontwikkeling: Door de snijwerking genereren snijtappen meer warmte, wat kan leiden tot gereedschapsuitval als de smering onvoldoende is. |
|
Geschikt voor hoge productiesnelheden: snijtappen maken hogere snijsnelheden mogelijk, waardoor ze ideaal zijn voor productieruns met grote- volumes. |
Mogelijke spaanophoping: Zonder de juiste spaanafvoer kunnen de spanen zich ophopen en leiden tot draadvervorming en gereedschapsbreuk. |
De basisprincipes van het vormen van kranen begrijpen
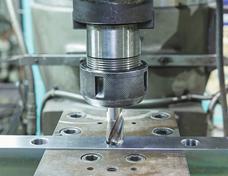
Vormtappen, ook wel roltappen of draadvormtappen genoemd, creëren inwendige schroefdraad zonder spanen te snijden. In plaats van materiaal weg te knippen, vorm je de draad -koud door metaal in de draadvorm te duwen. Als u begrijpt hoe vervormen werkt, kiest u de boorgrootte, de smering en de machine-instellingen correct, en dat is wat de meeste rol-fouten bij het tappen voorkomt.
Weet wat een vormtap eigenlijk doet
Een vormkraan heeft een lob. Wanneer het het voor-geboorde gat binnengaat, verplaatst het materiaal in het schroefdraadprofiel. Omdat er geen spanen ontstaan, kunnen vormtappen een uitstekende keuze zijn voor blinde gaten waar het ophopen van spanen vaak breuk veroorzaakt bij snijtappen. Vaak zie je ook een gladder draadoppervlak omdat het materiaal tijdens het vormen gepolijst wordt.
Controleer of het materiaal vervormbaar is
Vormtappen werken het beste in ductiele materialen, zoals aluminiumlegeringen, koperlegeringen, staal met laag/middelmatig koolstofgehalte en veel roestvrije kwaliteiten. Ze zijn meestal niet ideaal voor brosse materialen zoals gietijzer, omdat het materiaal niet goed vloeit en kan barsten in plaats van zich netjes te vormen.
De boorgrootte is de make-of-break-factor
Voor vormtappen is uw tapboormaat doorgaans groter dan voor snijtappen. Als u te klein boort, moet de kraan te veel materiaal verplaatsen, waardoor koppelpieken, hittestijgingen en breuken waarschijnlijk worden. Als u te groot boort, kunt u een zwakke draadaangrijping krijgen. Je doel is een stabiel evenwicht: voldoende draadsterkte zonder overmatig koppel.
Beschouw smering als een prestatievereiste
Omdat vormen een hoge-wrijving met zich meebrengt, vereisen vormtappen een uitstekende smering, vaak beter met olie of tapvloeistoffen met een hoog-smerend vermogen dan alleen standaard koelvloeistof. Als u roestvrij staal vervormt, wordt de kwaliteit van de smering zelfs nog belangrijker om vreten en vastlopen van het gereedschap te voorkomen.

Zorg ervoor dat de kraan past bij het gat en de machine
Vormtappen zijn vooral sterk in blinde gaten, maar toch heb je de juiste afschuining en diepteplanning nodig. Op CNC's zorgen stevig tappen en stabiele uitlijning ervoor dat u consistente resultaten behaalt. Als uw opstelling minder stijf is, heeft u mogelijk conservatievere parameters en sterkere smering nodig om het koppel onder controle te houden.
|
Voordelen van vormkranen |
Nadelen van het vormen van kranen |
|
Geen chips: Ideaal voor blinde gaten en schoner tappen. |
Hoger koppel: Vereist meer koppel; hoger risico op kleine of lage- machines. |
|
Sterkere draden: Materiaalstroom kan de draadsterkte en weerstand tegen vermoeidheid vergroten. |
Boormaat iskritisch: een onjuiste voor-grootte van het gat veroorzaakt snel torsiepieken of een zwakke draadaangrijping. |
|
Betere oppervlakteafwerking: Het polijsteffect produceert vaak gladdere draadflanken. |
Heeft uitstekende smering nodig: Proces met hoge- wrijving; slechte smering leidt tot hitte, vastlopen of breuk. |
|
Potentieel langere levensduur van het gereedschap: Bij ductiele materialen kan de slijtage lager zijn dan bij snijtappen. |
Niet voor brosse materialen: Gietijzer en soortgelijke materialen vormen zich niet goed en kunnen barsten. |
|
Ideaal voor productie van grote- volumes: Stabiel proces na inbellen |
Gevaar voor vreten: Kleverige materialen kunnen materiaal opnemen als het smeermiddel/de coating verkeerd is. |
Snijtap versus vormtap - Het kernverschil
Hoe de draad wordt gemaakt
Met een snijtap creëer je schroefdraad door materiaal af te knippen en spanen te produceren. Met een vormtap creëer je draden door materiaal in vorm te duwen, zonder snijden, zonder spanen. Als u dit ene verschil onthoudt, worden uw tikkeuzes veel eenvoudiger.
Chips versus geen chips
Kranen snijden moetchips afvoeren. Als spanen zich in het gat ophopen, vooral in blinde gaten, riskeert u slechte schroefdraad of een gebroken kraan. Het vormen van taps vermijdt die hele faalmodus omdat er geen chips zijn om te beheren.
Vereisten voor koppel en smering
Vormtappen hebben meestal een hoger koppel en een betere smering nodig omdat je metaal vervormt. Snijkranen werken vaak met een lager koppel, maar hebben nog steeds koelvloeistof/smeermiddel nodig om hitte en slijtage onder controle te houden.
Materiaalgeschiktheid
Vormtappen werken het beste inductiele materialen. Snijtappen zijn flexibeler en vaak veiliger in brosse materialen zoals gietijzer, waar het metaal niet goed "vloeit".
|
Kernverschil |
Snijkraan |
Vormkraan |
| Hoe de draad wordt gemaakt |
Knipt materiaal af om het draadprofiel te creëren |
Verplaatst materiaal in het schroefdraadprofiel |
| Chips versus geen chips |
Bij het produceren van spanen is de spaanafvoer van cruciaal belang |
Geen spanenreinigingsproces, ideaal voor blinde gaten |
| Koppel en smering |
Meestal lager koppel; heeft nog steeds koelvloeistof nodig |
Hoger koppel; heeft uitstekende smering nodig om vastlopen te voorkomen |
| Materiaalgeschiktheid |
Veelzijdiger; veiliger voor brosse materialen |
Beste voor ductiele materialen |
Tapboorgrootte en gatvoorbereiding
Waarom vormtappen een andere boormaat nodig hebben
Bij een vormtap is het voor-voorgat meestal groter dan bij een snijtap. Als u te klein boort, moet de kraan te veel materiaal verplaatsen, waardoor koppelpieken ontstaan, de warmte snel toeneemt en breuk waarschijnlijk wordt. Als u te groot boort, neemt de draadaangrijping af en kan de draad "zwak" aanvoelen. Je doel is een stabiel evenwicht: voldoende draadsterkte zonder de tap te overbelasten.
Afschuining, invoer en uitlijning
Geef de kraan een zuivere, consistente afschuining, zodat hij soepel start in plaats van te bijten en klapperen. Houd de kraan uitgelijnd; Een slingerende of gekantelde ingang dwingt één kant om de last te dragen, wat snel de schroefdraad beschadigt en de levensduur van de tap verkort. Controleer op CNC of uw houder en de stijve tapopstelling stabiel zijn.
Oppervlakteconditie en materiaalconsistentie
Een ruwe of werk-geharde gatwand verhoogt de wrijving en het koppel, vooral bij roestvrij staal. Ruim of optimaliseer het boren als het oppervlak scheurt. Houd ook rekening met materiaalvariaties, omdat een inconsistente hardheid plotselinge torsiesprongen en tapfouten kan veroorzaken.
Tik op Geometrie en basisprincipes van coating
Geometrieoverwegingen bij het snijden van tappen
Kies geometrie op basis van de spaanstroom. Voor doorlopende gaten helpt een spiraalvormige punttap de spanen naar voren te duwen. Bij blinde gaten trekt een spiraalvormige fluittap de spanen er weer uit, waardoor de pakking wordt verminderd. Tappen met rechte spaankamers zijn algemener-doeleinden, maar de spaanafvoer is zwakker, dus wees voorzichtig bij diepere gaten. Als uw spanen niet kunnen ontsnappen, nemen de draadkwaliteit en de standtijd snel af.
Geometrieoverwegingen bij het vormen van tappen
Vormtappen zijn afhankelijk van lobben om materiaal te verplaatsen, dus hebben ze een stabiele uitlijning en de juiste voor-grootte nodig. Een goede voorsprong/afschuining helpt het inloopkoppel te verminderen. Als uw opstelling marginaal is, kies dan een vormtap die is ontworpen voor een lager koppel en gebruik een vloeistof met een hoog-smeervermogen.
Coatings en substraat
HSS-kranen zijn kosteneffectief en vergevingsgezind. Hardmetalen tappen kunnen hun vruchten afwerpen in een-grote, rigide opstelling. Coatings helpen wrijving en slijtage te verminderen; pas ze aan uw materiaal aan.
Veelvoorkomende problemen en oplossingen
Tik op Breuk
Kraanbreuk gebeurt meestal als gevolg van overmatig koppel of spanenpakking. Om dit op te lossen, controleert u eerst uw boormaat. Als deze te klein is, overbelast je de kraan. Als je blinde gaten boort, zorg er dan voor dat spanen kunnen ontsnappen. Gebruik spiraalsnijdertappen voor een betere spaanafvoer. Controleer ten slotte de instellingen van uw machine. Door stevig te tikken, wordt breuk verminderd.

Ondermaatse draden
Overmaatse schroefdraden ontstaan als uw boormaat te groot is, terwijl ondermaatse schroefdraden optreden als deze te klein is. Om dit te corrigeren, gebruikt u de juiste tapboortabel voor uw specifieke taptype en materiaal. Als u slijtage aan de kraan constateert, vervang deze dan eerder om afwijkingen in de schroefdraadmaat te voorkomen.
Slechte oppervlakteafwerking of vreten
Vreten ontstaat wanneer het materiaal door hoge wrijving aan de kraan blijft kleven. Om dit op te lossen, moet u ervoor zorgen dat u de juiste smering gebruikt. Gebruik voor zachtere materialen oliën of smeermiddelen die wrijving verminderen. Als de oppervlakteafwerking ruw is, controleer dan de voedingssnelheid en de tapgeometrie.-Te snel of te langzaam kan een slechte afwerking veroorzaken.
Conclusie
Snijtappen winnen aan veelzijdigheid en vaak een lager koppel. Vormende (rol)tappen winnen wanneer spanen het probleem zijn, vooral in blinde gaten, en kunnen een uitstekende afwerking en sterke schroefdraad opleveren als uw boormaat en smering goed zijn. Als u mij uw materiaal, draadgrootte, gattype en machine-opstelling vertelt, kan ik u de beste tapstijl, geometrie en coating aanbevelen en u helpen breuk te verminderen en de productie te stabiliseren.
